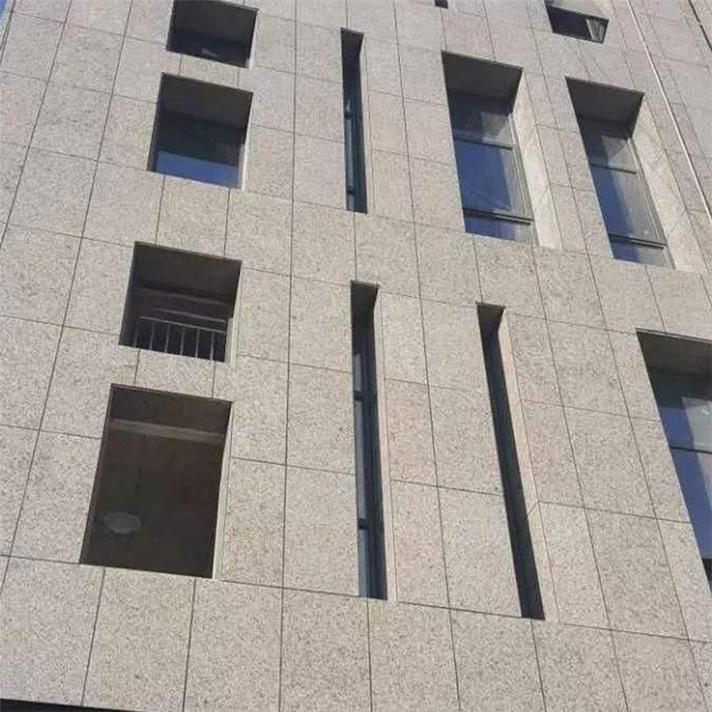
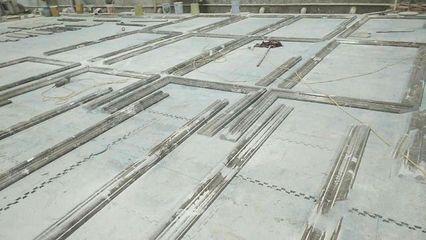
大理石异型加工技巧与步骤详解 从荒料到艺术品的精细蜕变
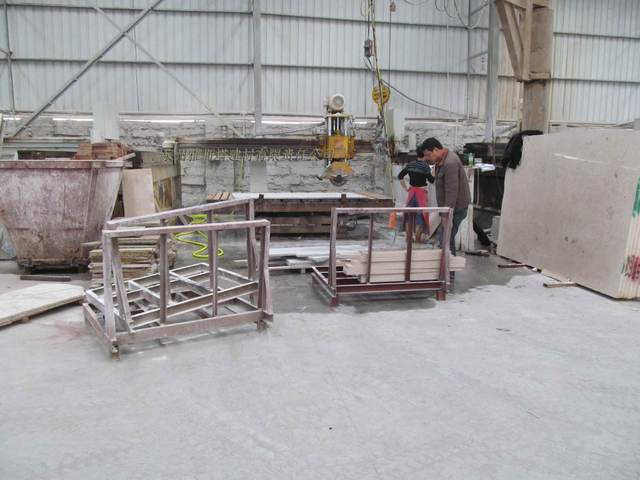
大理石异型加工是指将石材通过切割、雕刻、研磨等工艺,加工成非标准形状(如弧板、线条、柱头、花盆、拼花等)的过程。相比标准板材,异型加工对技术要求更高,需要兼顾造型精度、表面质量和材料损耗。以下从加工技巧和步骤两方面进行系统梳理。
一、大理石异型加工的核心技巧
1. 选料与纹理规划
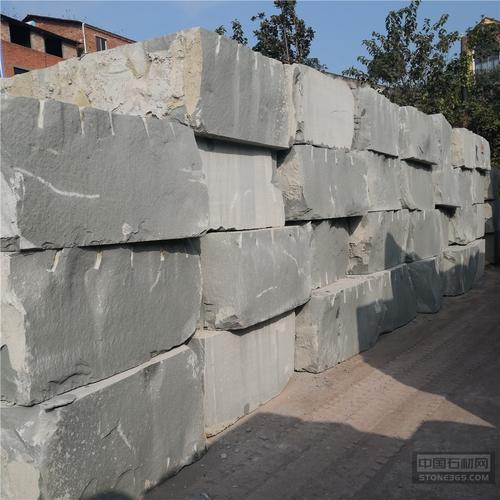
大理石纹理天然多变,异型件的造型应与纹理走向相协调。加工前应根据设计图纸在荒料或大板上“借位”划线,尽量避开裂纹、色斑和砂眼。对于对称件(如柱头、扶手),宜从同一块料上取料,以保证颜色和纹路的一致性。
2. 锯切控制
异型粗加工常用金刚石绳锯、带锯或圆锯机。锯切时应注意:进给速度均匀,避免因推力过大导致崩边;冷却水充足,防止金刚石节块烧损;对于薄壁或悬挑部位,可采用“预留余量、分次切除”的方式,减少振动和断裂风险。
3. 仿形与数控加工
批量异型件(如弧板、线条)可采用仿形铣床或数控加工中心。数控加工前需制作三维模型,编程时注意刀具半径补偿和进给路径优化,避免过切。仿形加工则需保证模板精度,靠模与工件贴合紧密。
4. 曲线与曲面修整
手工修整常用角磨机配金刚石磨盘、异型磨轮等。修整曲面时遵循“先粗后精、先高后低”的原则,用样板反复检验弧度和尺寸。对于内凹弧面,宜用小直径磨轮;外凸弧面可用碗形轮,保持手法平稳、移动均匀。
5. 边缘与交接处理
异型石材的边角、线条交接处容易崩口。可在粗磨后先用树脂胶修补微小裂隙,再进行精磨抛光;拼接件应先试拼,标记接触面,确保缝隙均匀。
6. 抛光与防护
大理石抛光需逐级更换磨料,从50目至3000目,每道工序清除上一道磨痕。异型曲面抛光宜用软质磨盘或抛光轮,配合抛光粉和适量水,避免局部过热导致“烧面”。完成后涂刷渗透型防护剂,提高抗污和耐候性。
二、异型石材加工步骤详解
步骤1:图纸深化与放样
根据设计需求绘制加工图,标明尺寸、弧度、角度和拼接关系。对复杂造型可先制作1:1木模或泡沫模型,验证比例和安装可行性。
步骤2:选料与下料
检查荒料或板材的质量,按图纸划定切割线。下料时留出2~5mm加工余量,大件异型件应预留临时连接肋,防止搬运时断裂。
步骤3:粗加工成型
用绳锯、圆锯或数控机床切除多余部分,形成异型坯体。粗加工以“去量”为主,不追求表面精度,但需控制裂纹扩展。
步骤4:精加工与修形
采用仿形铣、角磨机、异型磨轮等对坯体进行精细修整,使形状和尺寸符合图纸。此时应频繁使用样板、卡尺和角度尺检测。
步骤5:拼接与修补
对需要拼装的构件(如弧板组合柱、拼花)进行试拼,编号标记。缝隙过大处用同色石材胶加石粉修补,固化后打磨平整。
步骤6:研磨抛光
按粗磨、细磨、精磨、抛光顺序进行。平面可用手扶磨机,曲面和边角用手持角磨机配软磨片。抛光后检查光泽度,一般要求达到80度以上(视石材品种而定)。
步骤7:检验与包装
检验尺寸偏差、弧度吻合度、表面缺陷和色差。合格后清洁干燥,边角用泡沫或护角保护,大件异型件需定制木箱或钢架固定,防止运输磕碰。
三、
大理石异型加工是技術与艺术的结合。掌握选料、锯切、数控仿形、曲面修整和抛光防护等关键技巧,并严格按照深化、下料、粗加工、精加工、拼接、抛光、检验的流程操作,才能稳定生产出造型精准、质感优良的异型石材制品。实际操作中还应结合石材品种的硬度、脆性和纹理特点灵活调整工艺参数,以降低损耗、提高成品率。
如若转载,请注明出处:http://www.shaohuashicai.com/product/44.html
更新时间:2026-10-22 21:29:51